

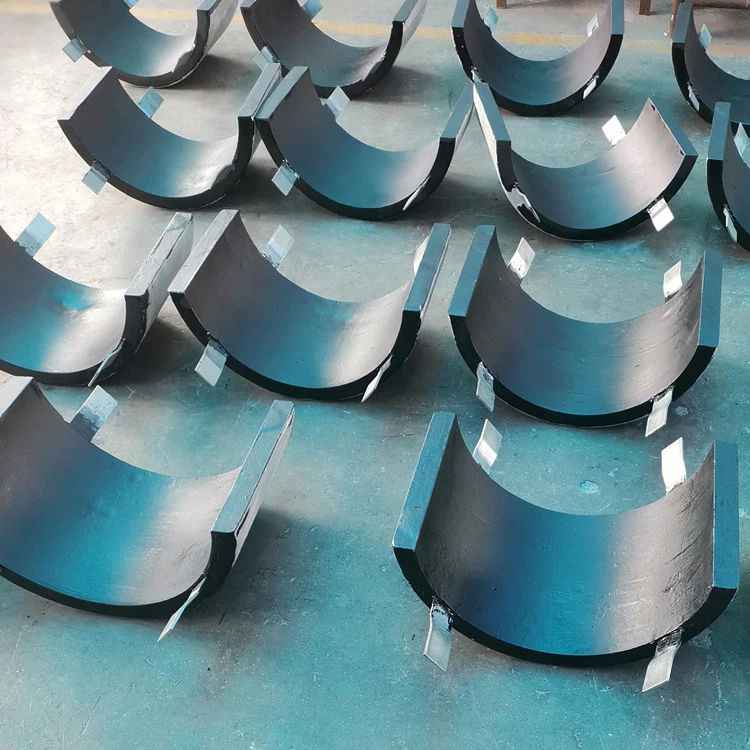
हाफ-शेल एल्यूमिनियम ब्रेसलेट एनोड - उत्पाद विशिष्टता पृष्ठ
हाफ-शेल एल्युमीनियम ब्रेसलेट एनोड में दो अर्ध-गोलाकार एल्यूमीनियम मिश्र धातु कास्टिंग शैल होते हैं जो समुद्र के नीचे की पाइपलाइनों, राइजर या ऊर्ध्वाधर संरचनात्मक ढेर के चारों ओर एक साथ जुड़े होते हैं। वे समुद्री वातावरण में अंतर्निहित कार्बन स्टील के क्षरण को रोकने के लिए एल्यूमीनियम मिश्र धातु का त्याग करके गैल्वेनिक कैथोडिक सुरक्षा प्रदान करते हैं। प्रत्येक आधे-शेल को स्टील बैकिंग पट्टियों और वेल्डेड/कास्ट-इन विद्युत संपर्क आवेषण से सुसज्जित किया गया है ताकि कम-प्रतिरोध वर्तमान आउटपुट और उप-समुद्र धाराओं के तहत यांत्रिक स्थिरता सुनिश्चित की जा सके।
प्रमुख विशेषताऐं
डुअल हाफ-शेल डिज़ाइन:सममित दो-टुकड़ा निर्माण परिचालन या पूर्व-कमीशन उप-समुद्र पाइपलाइनों पर सीधे क्लैंपिंग को सक्षम बनाता है।
सुरक्षित यांत्रिक बन्धन:हेवी-ड्यूटी स्टेनलेस स्टील या उच्च-तन्यता वाले गैल्वेनाइज्ड बोल्ट का उपयोग करके इकट्ठा किया गया, मछली पकड़ने के गियर या ट्रेंचिंग टूल द्वारा रुकावट को रोकने के लिए धंसा हुआ।
कम विद्युत प्रतिरोध:आंतरिक संपर्क पैड में वेल्डेड इंटीग्रल स्टील कोर एनोड और वाहक पाइप के बीच निरंतर धातु संबंध सुनिश्चित करते हैं।
अनुकूलित वर्तमान आउटपुट:नियंत्रित मिश्र धातु इलेक्ट्रोकैमिस्ट्री उप-समुद्र संपत्तियों के डिजाइन जीवन भर स्थिर वर्तमान क्षमता प्रदान करती है।
तकनीकी निर्देश
|
पैरामीटर |
विनिर्देश |
|
एनोड सामग्री |
एल्युमिनियम-जिंक-इंडियम (अल-जेडएन-इन) मिश्र धातु |
|
मानक विद्युतरासायनिक क्षमता |
>= 2,500 आह/किलो |
|
बंद सर्किट क्षमता (बनाम Ag/AgCl/समुद्री जल) |
-1,050 एमवी से -1,100 एमवी |
|
भीतरी व्यास (आईडी रेंज) |
पाइपलाइन के बाहरी व्यास (4" से 48" + इन्सुलेशन मोटाई) से मेल खाने के लिए अनुकूलन योग्य |
|
डिजाइन जीवन |
15 से 30 वर्ष (पाइपलाइन सतह क्षेत्र और वर्तमान मांग पर निर्भर) |
|
विनिर्माण मानक |
DNV-RP-B401 और ASTM B418 विनिर्देशों के अनुसार निर्मित |
सामग्री एवं उपलब्ध विकल्प
मिश्र धातु संरचना (अल-जेडएन-इन सीरीज)
|
एल्यूमिनियम (अल) |
संतुलन |
|
जिंक (Zn) |
4.0% - 5.5% |
|
इंडियम (इंच) |
0.018% - 0.040% |
|
आयरन (Fe) |
<= 0.09% (Strictly controlled to prevent intermetallic phase passivation) |
|
तांबा (घन) |
<= 0.005% |
|
सिलिकॉन (Si) |
<= 0.12% |
कॉन्फ़िगरेशन विकल्प
- इन्सुलेशन स्पेसर्स: पाइपलाइन विरोधी जंग कोटिंग्स (एफबीई, 3एलपीई) की रक्षा के लिए आधे-शेल के अंदर एकीकृत नियोप्रीन या पॉलीयुरेथेन लाइनिंग पैड।
- फास्टनर सामग्री: स्टेनलेस स्टील 316 / ए4 या कैडमियम-प्लेटेड उच्च-तन्यता स्टील बोल्ट।
अनुप्रयोग
उपसमुद्र पाइपलाइनें:अपतटीय तेल, गैस और जल इंजेक्शन प्रवाह लाइनें।
अपतटीय संरचनाएँ:जैकेट पैर, तिपाई नींव, और कंडक्टर पाइप।
समुद्री अवसंरचना:घाटों, बंदरगाहों और गहरे पानी के टर्मिनलों के लिए ढेर।
रिसर सुरक्षा:स्प्लैश जोन और समुद्र के नीचे राइजर पाइप सुरक्षा।
अनुकूलन एवं इंजीनियरिंग सहायता विकल्प
आयाम-से-विशिष्ट मिलान:कस्टम आंतरिक व्यास सटीक पाइप ओडी के लिए इंजीनियर किए गए, फ़ील्ड संयुक्त कोटिंग्स और थर्मल इन्सुलेशन मोटाई (3एलपीपी / 3एलपीई) के लिए लेखांकन।
वजन अनुकूलन:प्रति ग्राहक कैथोडिक सुरक्षा (सीपी) डिज़ाइन गणनाओं के अनुरूप नेट-टू-ग्रॉस मेटल अनुपात और कस्टम आकार।
डिज़ाइन सत्यापन समर्थन:कास्टिंग से पहले क्लाइंट एनोड साइजिंग, वर्तमान मांग और डीएनवी-RP-B401 दिशानिर्देशों के अनुसार रिक्ति लेआउट को क्रॉस-चेक करने की क्षमता।
हार्डवेयर एवं अंकन:विशिष्ट बोल्ट टॉर्क आवश्यकताएँ, कस्टम कोर इंसर्ट कॉन्फ़िगरेशन, और स्टैम्प्ड प्रोजेक्ट पहचान चिह्न (हीट नंबर, क्लाइंट टैग)।
विनिर्माण सुविधा एवं गुणवत्ता नियंत्रण
उत्पादन क्षमता:इन-हाउस इंडक्शन पिघलने वाली भट्टियों, स्वचालित डालने वाली लाइनों और स्थिर लीड समय के साथ थोक ईपीसी प्रोजेक्ट ऑर्डर निष्पादित करने में सक्षम समर्पित पैटर्न बनाने वाली दुकानों द्वारा समर्थित।
पिघलने और स्पेक्ट्रोमेट्री:सख्त ट्रेस-तत्व सीमाओं को सत्यापित करने के लिए प्रत्येक डालने से पहले डायरेक्ट-रीडिंग स्पेक्ट्रोमीटर विश्लेषण किया जाता है।
आयामी निरीक्षण:आधे-शेल आंतरिक त्रिज्या, बोल्ट-होल संरेखण और कोर स्थिति के लिए सीएमएम और लेजर प्रोफ़ाइल सत्यापन।
विद्युत रासायनिक परीक्षण:वास्तविक क्लोज-सर्किट क्षमता और वर्तमान क्षमता को सत्यापित करने के लिए DNV-RP-B401 परीक्षण प्रक्रियाओं के अनुसार बैच नमूना परीक्षण।
पता लगाने की क्षमता और प्रमाणन:प्रत्येक एनोड पर ट्रेस करने योग्य मिल टेस्ट सर्टिफिकेट (एमटीसी एन 10204 3.1) के अनुरूप एक अद्वितीय हीट नंबर अंकित होता है। डीएनवी, बीवी, एबीएस, या एसजीएस के माध्यम से तृतीय-पक्ष फ़ैक्टरी स्वीकृति परीक्षण (एफएटी) पूरी तरह से समर्थित है।
पैकेजिंग एवं शिपिंग
हेवी-ड्यूटी आईएसपीएम 15 हीट-ट्रीटेड लकड़ी के पैलेट पर रखा गया, स्टील स्ट्रैपिंग और संक्षारण-अवरोधक रैपिंग से सुरक्षित।
पारगमन के दौरान कोटिंग या सतह की क्षति को रोकने के लिए लकड़ी के डनेज या सुरक्षात्मक इंटरलीविंग के साथ आधे गोले को अलग किया जाता है।
पैकिंग सूचियों, एमटीसी और टीपीआई रिपोर्ट सहित संपूर्ण दस्तावेज़ीकरण पैकेज के साथ आपूर्ति की गई।
प्रमुख विनिर्माण बंदरगाहों से 20 फीट/40 फीट कंटेनर लोड या ब्रेकबल्क जहाजों के माध्यम से भेजा गया।
अक्सर पूछे जाने वाले प्रश्नों
प्रश्न: आप स्थापना के दौरान पाइपलाइन की 3LPE/FBE कोटिंग को होने वाले नुकसान को कैसे रोक सकते हैं?
ए: ब्रेसलेट एनोड की आंतरिक सतहों को नियोप्रीन या पॉलीयुरेथेन स्पेसर पैड के साथ पंक्तिबद्ध किया जा सकता है। ये पैड क्लैम्पिंग बलों को समान रूप से वितरित करते हैं और सीधे धातु-से-पॉलिमर संपर्क को खत्म करते हैं।
प्रश्न: आपके एल्यूमीनियम एनोड में अधिकतम स्वीकार्य लौह सामग्री क्या है?
उत्तर: लौह तत्व को सख्ती से 0.09% से नीचे बनाए रखा जाता है। इस सीमा से अधिक होने पर Fe-Al इंटरमेटेलिक कण बनते हैं जो स्व-संक्षारण का कारण बनते हैं और विद्युत रासायनिक वर्तमान दक्षता को कम करते हैं।
प्रश्न: क्या इन एनोड्स को आरओवी का उपयोग करके परिचालन पाइपलाइनों पर स्थापित किया जा सकता है?
उत्तर: हाँ. दो-टुकड़ा आधा-शेल डिज़ाइन रिमोट इंटरवेंशन टूलिंग (आरओवी) या गोताखोरों को पाइप के चारों ओर गोले की स्थिति बनाने और टॉर्क-सत्यापित हाइड्रोलिक टूल का उपयोग करके हेवी-ड्यूटी बोल्ट को कसने की अनुमति देता है।
प्रश्न: आपकी रासायनिक संरचनाएँ किन मानकों का अनुपालन करती हैं?
उत्तर: उत्पादन सख्ती से DNV-RP-B401 और ASTM B418 विनिर्देशों का पालन करता है। प्रत्येक डिलीवरी के साथ पूर्ण रासायनिक और इलेक्ट्रोकेमिकल परीक्षण रिपोर्ट प्रदान की जाती हैं।
प्रश्न: एनोड और पाइप के बीच विद्युत निरंतरता कैसे स्थापित की जाती है?
ए: आंतरिक स्टील कोर आवेषण को वेल्डेड या यांत्रिक रूप से सीधे एल्यूमीनियम कास्टिंग से जोड़ा जाता है। जब बोल्ट को टॉर्क किया जाता है, तो स्टील इंसर्ट पाइपलाइन पर नंगे स्टील संपर्क स्ट्रिप्स के खिलाफ मजबूती से दबाते हैं (या पहले से स्थापित कैडवेल्ड के माध्यम से कनेक्ट होते हैं)।
प्रश्न: थोक परियोजना ऑर्डर के लिए सामान्य लीड समय क्या है?
उत्तर: मानक उत्पादन चलने में 3 से 5 सप्ताह लगते हैं, जो मोल्ड की उपलब्धता, कुल टन भार और तीसरे पक्ष के निरीक्षण कार्यक्रम पर निर्भर करता है। फास्ट-ट्रैक परियोजनाओं के लिए स्टॉकिंग विकल्प उपलब्ध हैं।
कोटेशन का अनुरोध करें (आरएफक्यू)
अपने प्रोजेक्ट के लिए विस्तृत तकनीकी प्रस्ताव और वाणिज्यिक कोटेशन प्राप्त करने के लिए, कृपया अपनी पूछताछ में निम्नलिखित पैरामीटर शामिल करें:
1.पाइपलाइन बाहरी व्यास (ओडी) और दीवार की मोटाई।
2.कोटिंग प्रकार (उदाहरण के लिए, 3LPE, FBE) और मोटाई।
3. आवश्यक व्यक्तिगत एनोड शुद्ध वजन / कुल परियोजना टन भार।
4.डिज़ाइन जीवन और ऑपरेटिंग तापमान।
5.लागू मानक (जैसे, डीएनवी-RP-B401) और आवश्यक टीपीआई एजेंसी।
24 घंटे के भीतर औपचारिक प्रतिक्रिया के लिए सीधे हमारी इंजीनियरिंग बिक्री टीम को विनिर्देश भेजें।
लोकप्रिय टैग: आधा-खोल एल्यूमीनियम कंगन एनोड, चीन आधा-खोल एल्यूमीनियम कंगन एनोड